-


-


-


-


WhatsApp
-
WeChat
Термическая обработка цепного колеса в сборе: три этапа — нагрев, закалка и отпуск
2026-09-18
После поступления цепного колеса в сборе на участок термической обработки необходимо контролировать не только температуру, но и все основные параметры технологического процесса — нагрев, выдержку, закалку и отпуск.
Особенно для крупногабаритных цепных колес термическая обработка должна обеспечивать необходимое структурное превращение материала и одновременно минимизировать риск деформации и образования трещин в процессе закалки.
1. Нагрев и выдержка — основа термической обработки
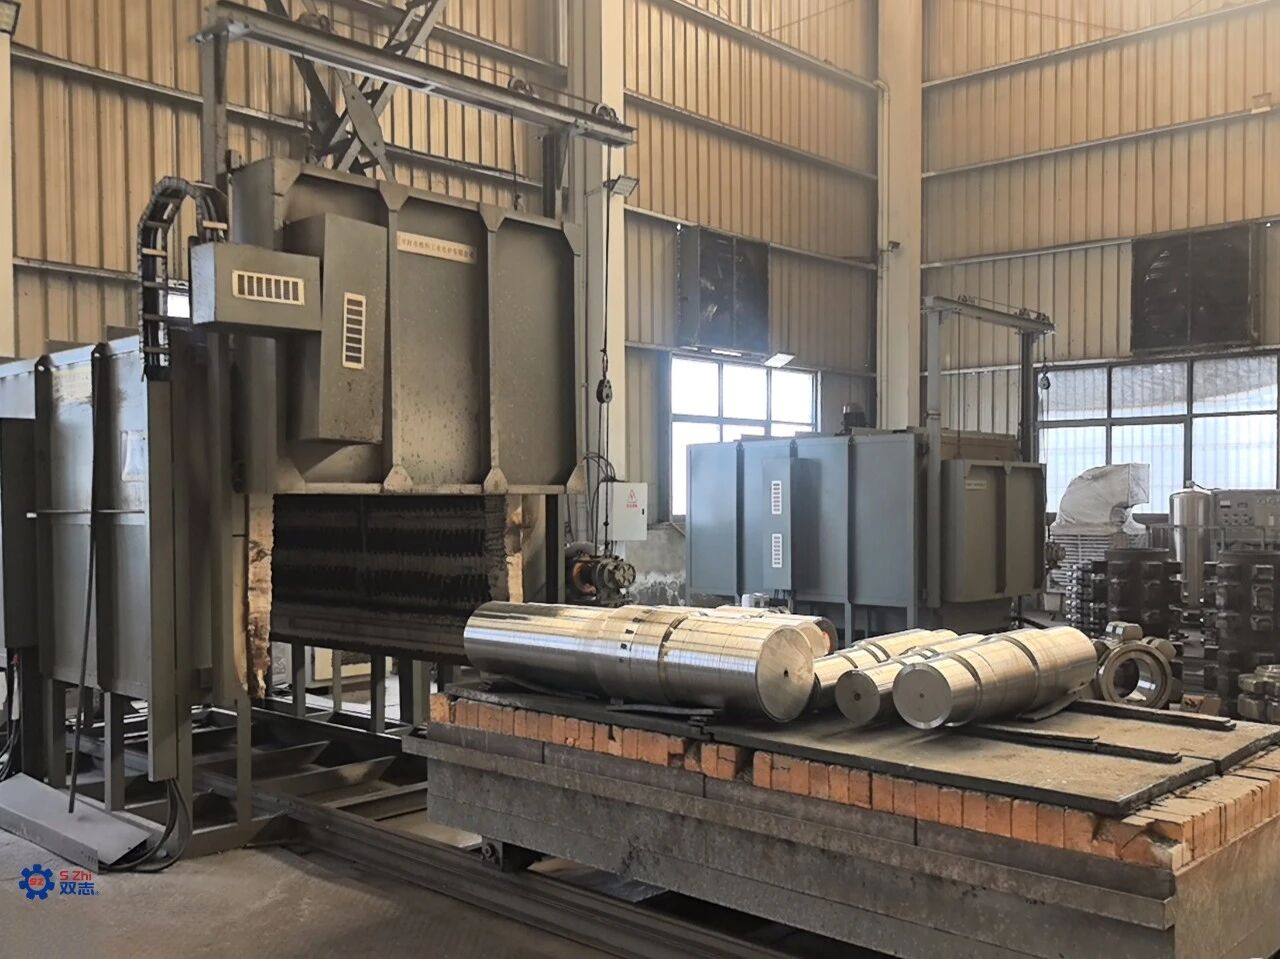
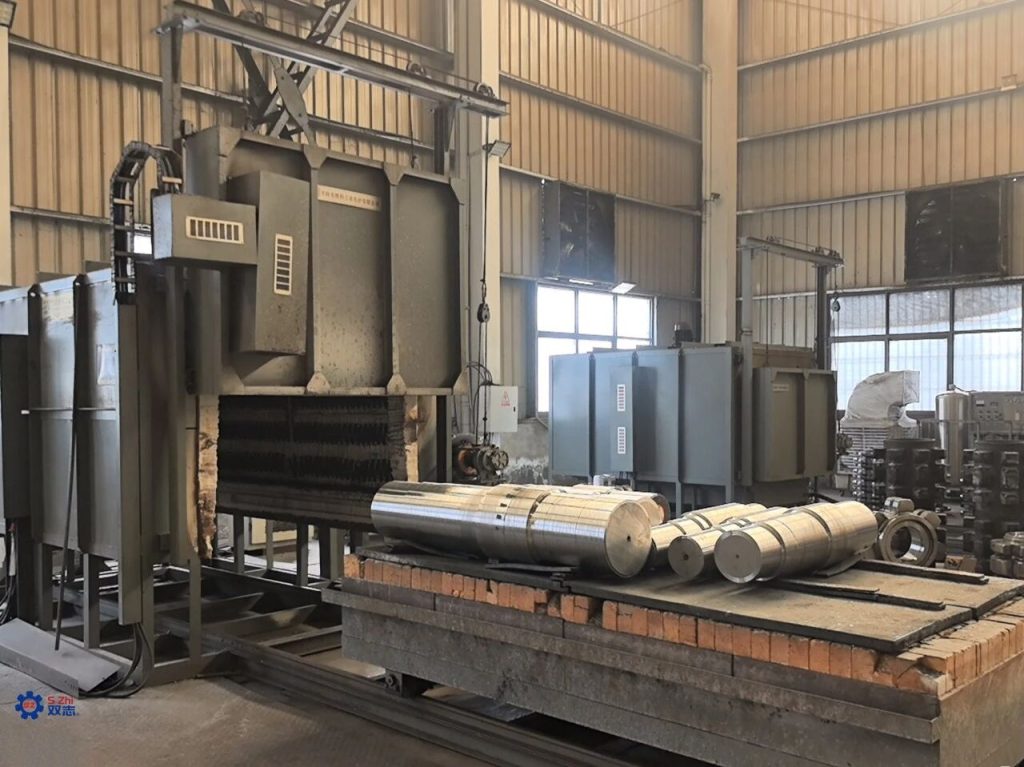
В компании Henan Shuangzhi нагрев и выдержка цепных колес в сборе выполняются в электропечи. Температура в процессе нагрева непрерывно контролируется с помощью термопар.
Деталь постепенно нагревается в соответствии с установленным технологическим режимом. После достижения заданной температуры выполняется необходимая выдержка, позволяющая максимально выровнять температуру по всему объёму детали и создать стабильные условия для структурных превращений на последующем этапе закалки.
2. Закалка — контроль структурного превращения и деформации
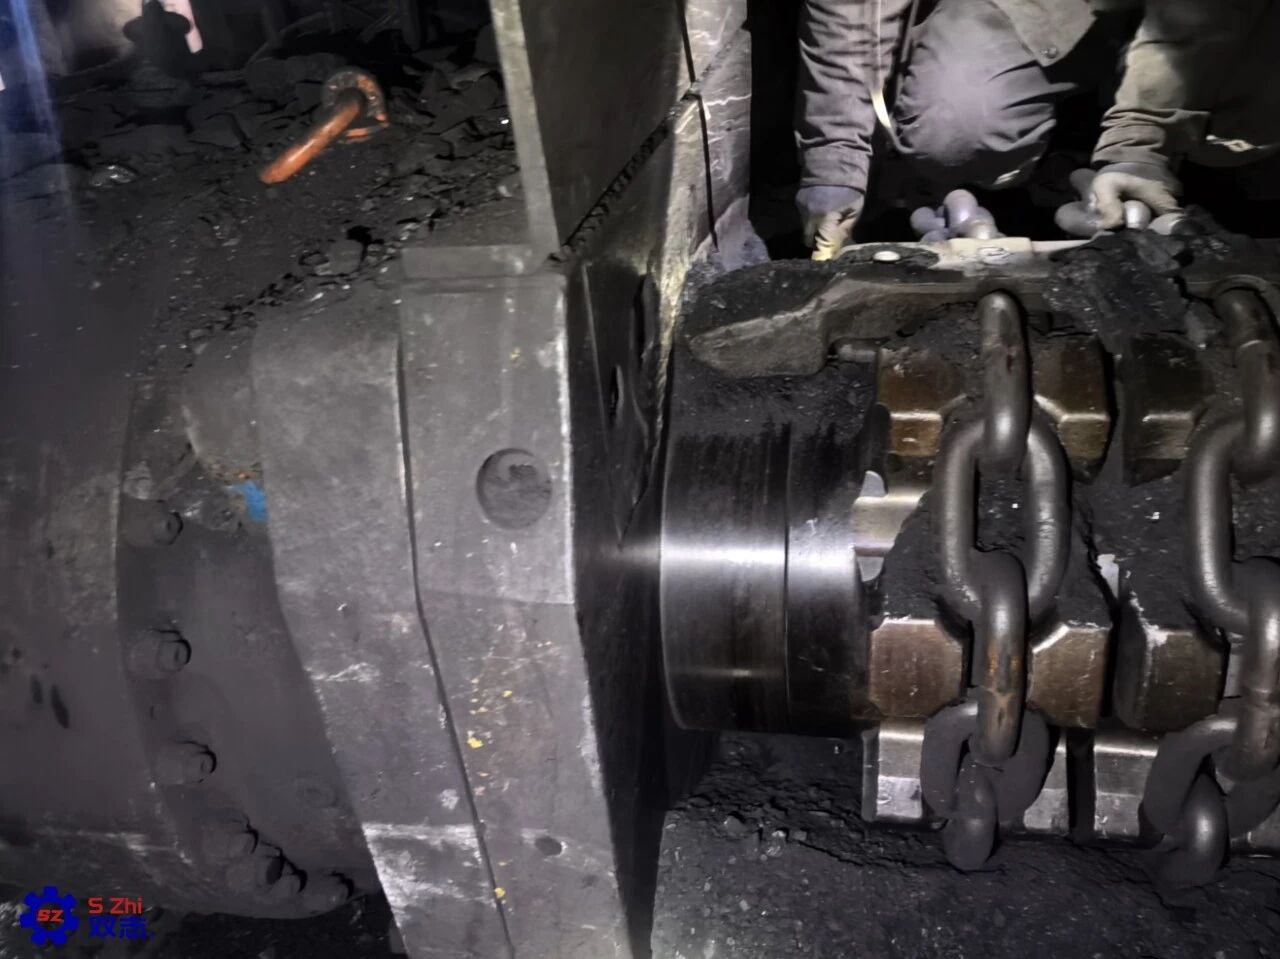
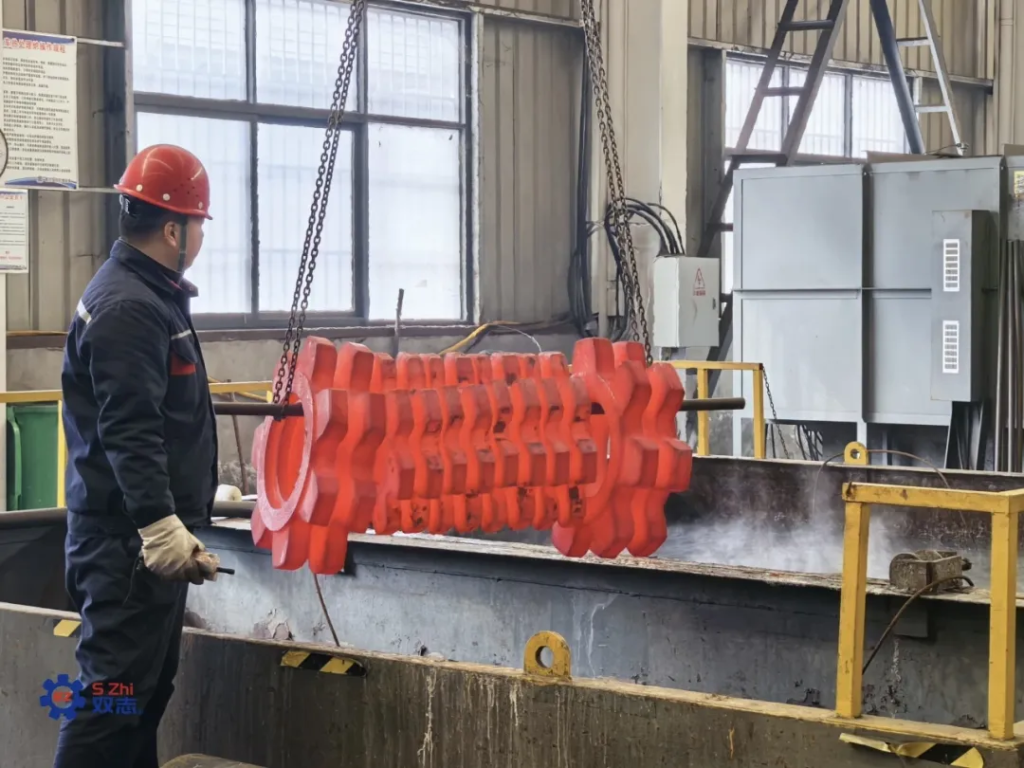
После завершения нагрева и выдержки деталь переходит к этапу закалки и охлаждения.
Контролируя скорость охлаждения, можно обеспечить требуемые структурные превращения материала и сформировать преимущественно мартенситную структуру закалки.
Поскольку цепные колеса в сборе имеют большие размеры, при закалке внутренняя и наружная части детали охлаждаются с разной скоростью. Это приводит к возникновению термических и структурных напряжений, поэтому процесс охлаждения должен учитывать как эффективность структурного превращения, так и контроль деформации.
Henan Shuangzhi использует подходящую закалочную охлаждающую среду и контролирует процесс охлаждения, обеспечивая необходимые условия для структурного превращения и максимально снижая риск деформации и образования трещин, вызванных неравномерным охлаждением.
3. После закалки — высокотемпературный отпуск для стабилизации структуры
После закалки внутри детали сохраняется значительный уровень остаточных напряжений. Поэтому следующим этапом является отпуск, предназначенный для дальнейшей стабилизации структуры материала.
Высокотемпературный отпуск позволяет снизить и перераспределить внутренние напряжения, возникшие в процессе закалки, стабилизировать структуру материала и обеспечить рациональное сочетание твёрдости, прочности и ударной вязкости, соответствующее условиям эксплуатации детали.
Контроль температуры нагрева с помощью термопар, управление процессом охлаждения при закалке и последующий высокотемпературный отпуск — на первый взгляд, это всего несколько технологических операций. Однако стабильность каждого этапа напрямую влияет на конечную структуру материала и его механические свойства.
Для цепных колес в сборе, которые длительное время работают в условиях высоких нагрузок, ударных воздействий и интенсивного износа, термическая обработка не является изолированным производственным этапом.
Стабильность структуры, равномерность твёрдости и эффективность контроля деформации после закалки напрямую влияют на последующую чистовую механическую обработку, сборку и эксплуатационные характеристики готовой детали.